
 nl
Handgemaakte cleanroompanelen Manufacturer
Handgemaakte cleanroompanelen zijn een soort versterkt composiet cleanroompaneel. Het product wordt vervaardigd met behulp van een combinatie van semi-mechanische en handmatige processen, waardoor aangepaste lengtes en breedtes mogelijk zijn volgens de projectvereisten. Ze kunnen meerdere keren worden gemonteerd en gedemonteerd, wat de installatie gemakkelijk maakt en aanzienlijke algemene voordelen biedt.
Oppervlaktemateriaal: stalen plaat met kleurcoating, gegalvaniseerde stalen plaat, roestvrijstalen plaat, antistatische plaat, corrosiebestendige plaat en andere specifieke cleanroommaterialen.
Intern kernmateriaal: Het kernmateriaal kan steenwol, papier (aluminium) honingraat, polyurethaan (PU), polystyreen (EPS), geëxtrudeerd polystyreen (PE), holle magnesiumoxideplaat, siliciumsteenplaat, magnesiumoxysulfaatplaat, magnesiumoxideplaat, gipsplaat, etc. zijn.
Structureel frame: De omtrek maakt gebruik van gegalvaniseerde stalen stripkiel, aluminium profielkiel of kunststof stalen kiel.
Producteigenschappen:
Handgemaakte panelen bieden hoge sterkte, geluidsisolatie, warmte-isolatie, thermische isolatie, seismische weerstand, aanpasbare afmetingen, gemakkelijke aansluiting, gemakkelijke demontage, verborgen kernmateriaal en handige constructie.
Specificaties:
Kleur stalen plaatdikte: over het algemeen 0,426 mmt ~ 0,7 mmt;
Dikte: 50 mm, 75 mm, 100 mm, 150 mm, 200 mm;
Breedte: gewoonlijk 1180 mm, 1150 mm, 980 mm, niet-standaard panelen verkrijgbaar in elke breedte;
Lengte: Naar wens te vervaardigen;
Verbinding: Gebruikt gewoonlijk H-vormig aluminium, H-vormig staal en messing-en-groefverbindingen.
Toepassingsgebied:
Op grote schaal gebruikt in cleanroombehuizingen en plafonds voor hightech elektronica, farmaceutische producten, chemicaliën, voedingsmiddelen en andere industrieën; industriële installaties, magazijnen, koelopslagfaciliteiten, ovens, wandpanelen van airconditioning en andere cleanroomtoepassingen.
Productvariëteit: Verkrijgbaar in steenwolkleurige stalen panelen, magnesiumoxide steenwolkleurige stalen panelen, holle magnesiumoxidekleurige stalen panelen, polyurethaankleurige stalen panelen, aluminium (papier) honingraatkleurige stalen panelen, gipssteenwolkleurige stalen panelen, siliciumrotskleurige stalen panelen en magnesiumoxysulfaatkleurige stalen panelen. Speciale kernmaterialen en specificaties kunnen ook volgens de behoeften van de klant worden vervaardigd. Fysisch-chemische eigenschappen: Het stalen oppervlak van het product heeft een hoogwaardige polyester gebakken coating, aluminium-zink coating of roestvrijstalen plaat, waardoor een goede corrosieweerstand wordt geboden; het kernmateriaal kan worden aangepast aan de eisen van de klant.
Productcategorieën
-
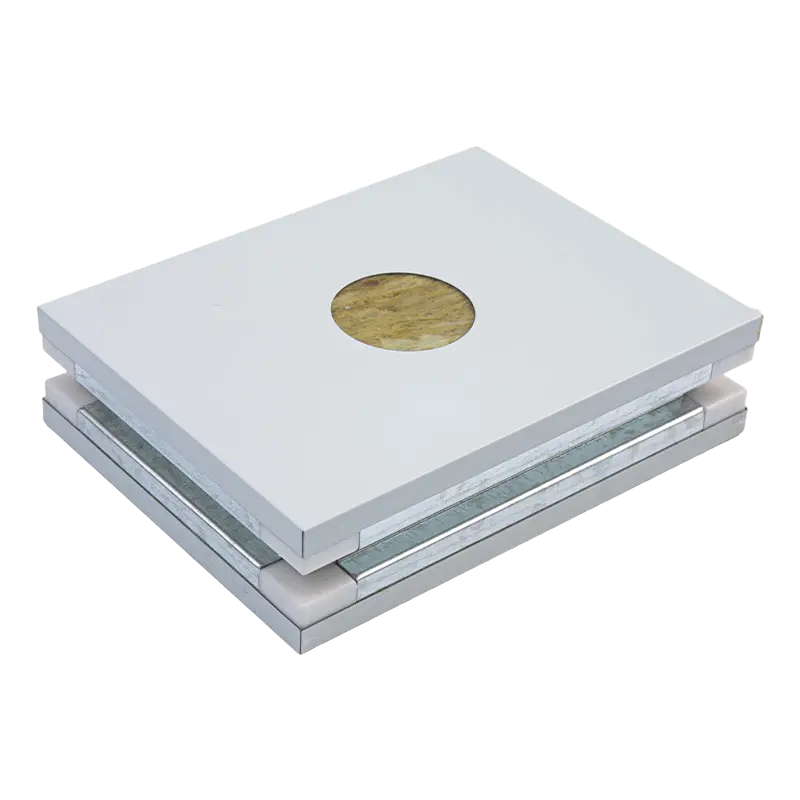
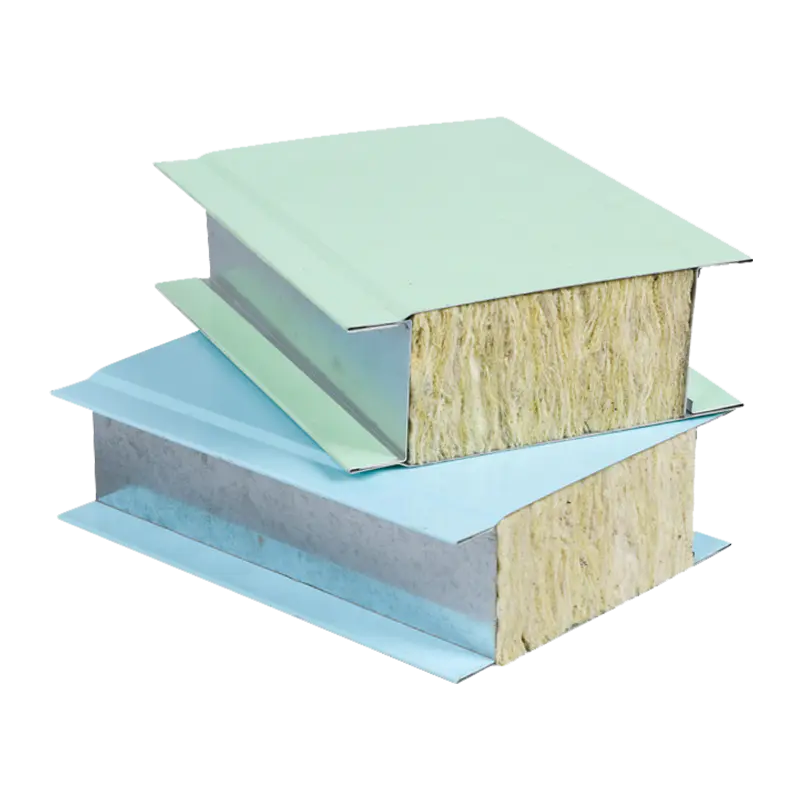
Handmatig cleanroompaneel van steenwol
Steenwol schone panelen zijn schone panelen gemaakt van steenwol. De staalplaten en steenwol word -
Handmatig cleanroompaneel van magnesiumoxide-steenwol
Handgemaakte magnesiumoxide steenwol cleanroompanelen maken gebruik van hoogwaardige kleurgecoate -
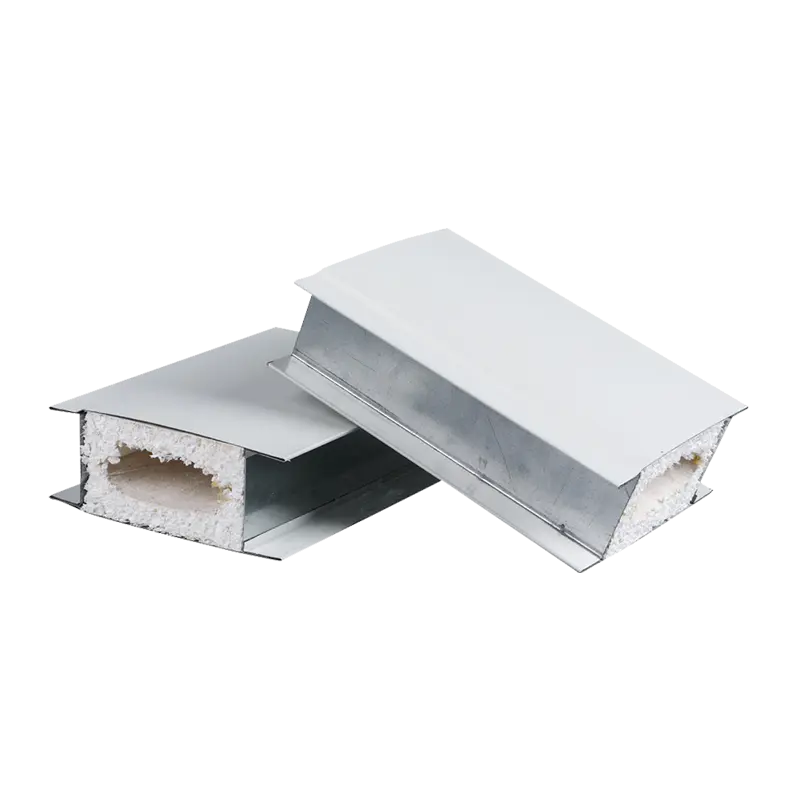
Aluminium honingraat handmatig cleanroompaneel
Handgemaakte aluminium honingraat cleanroompanelen maken gebruik van hoogwaardige, kleurgecoate s -
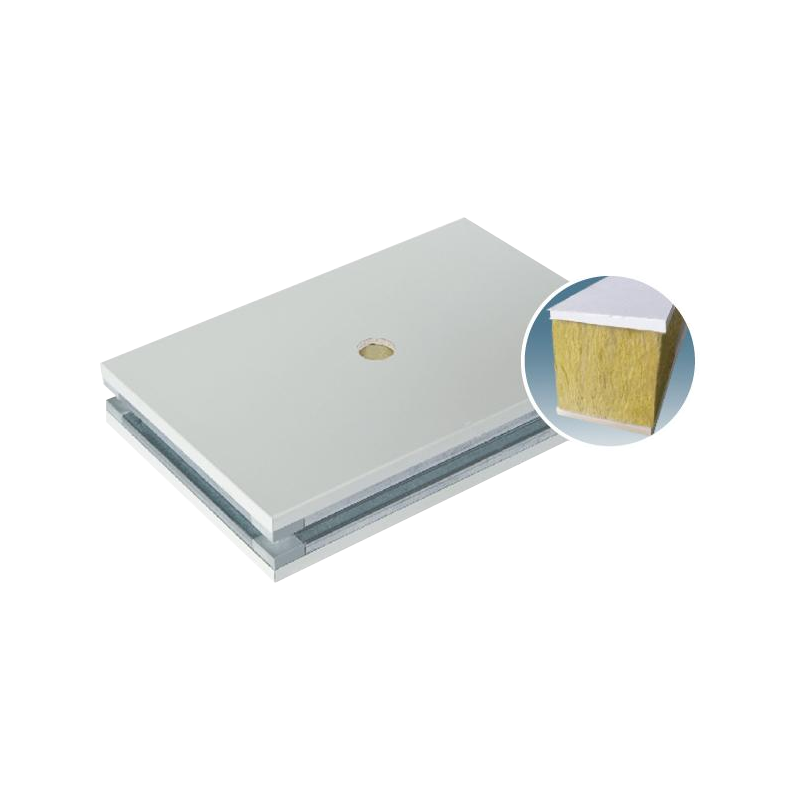
Gipssteenwol handmatig cleanroompaneel
De panelen zijn aan beide zijden voorzien van stalen platen en aan de randen van een koudgetrokke -
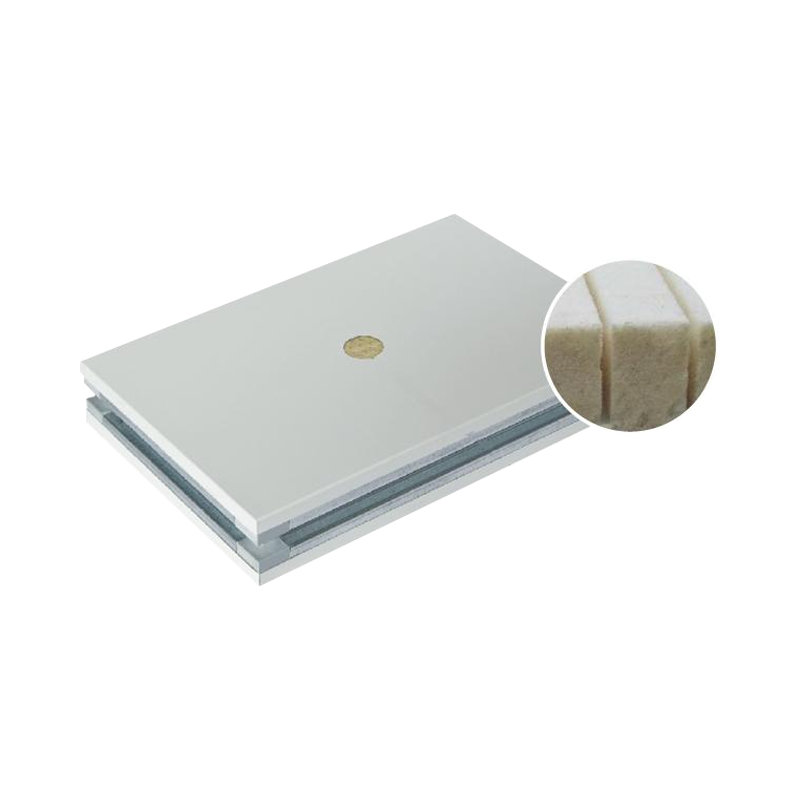
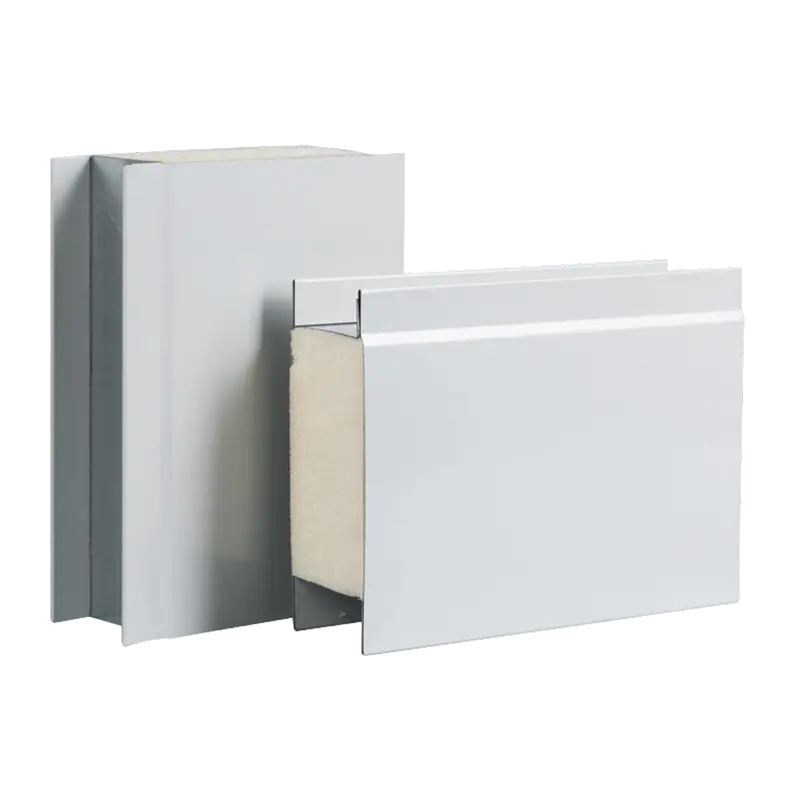
Handmatig cleanroompaneel van polyurethaan
Een ander type paneel gebruikt polyurethaan (PU) als kernmateriaal, gecombineerd met verzinkte (r -
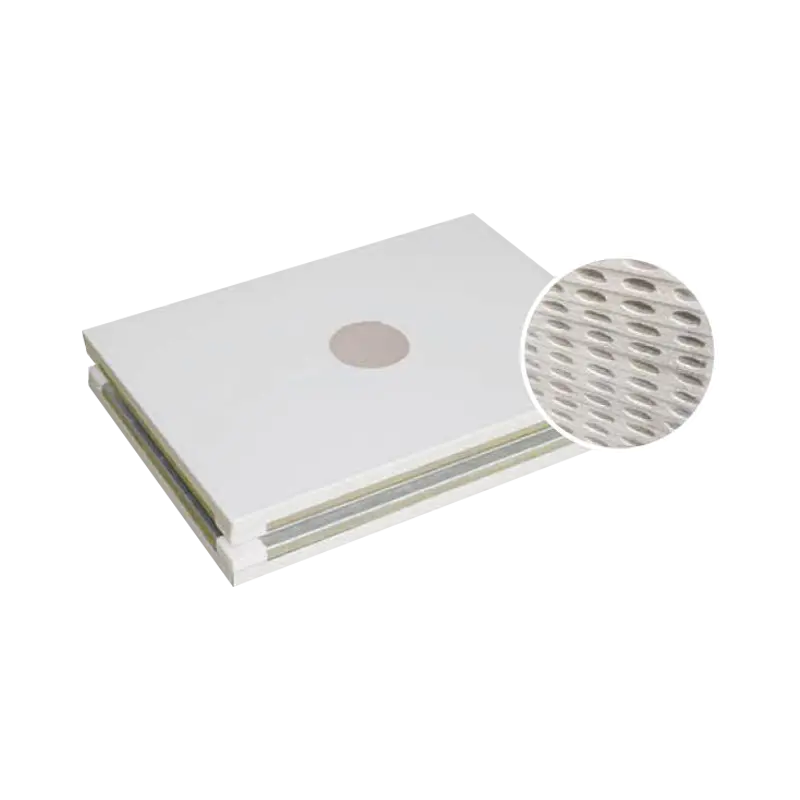
Handmatig cleanroompaneel met magnesiumoxysulfaat
Handgemaakte magnesiumoxychloride cleanroompanelen hebben een waterafstotendheid van meer dan 98%
Over Kaisier
Kaisier maakt de Globe schoon die technologie morgen mogelijk maakt
Zhejiang Kaisier Clean Technology Co.,Ltd. upholding the brand mission of "Kaisier Cleans the Globe, Tech Empowers Tomorrow", Zhejiang Kaisier Clean Technology Co., Ltd. and its Thai subsidiary are a technology-driven enterprise in the clean industry with a global layout. The company has built four modern production bases in China and Thailand, forming a "domestic coordination + international radiation" capacity network equipped with intelligent production lines and precision testing equipment to ensure stable and efficient supply.
We are a China OEM/ODM Handgemaakte cleanroompanelen Company and Handgemaakte cleanroompanelen Manufacturer, specialize in R&D, production and sales of a full range of clean panels, including color steel sandwich panels, rock wool clean panels and magnesium oxide clean panels, which can meet the stringent requirements of Class 100 to Class 300,000 air purification projects. Our products lead the world in fire resistance, antibacterial and antistatic performance, and are widely applied in high-end fields such as healthcare, electronics and food industries, providing one-stop services from solution design to after-sales support. With technological innovation as the core and the philosophy of "precision engineering for ultimate cleanliness", we are committed to delivering safe and reliable clean space solutions for global customers.
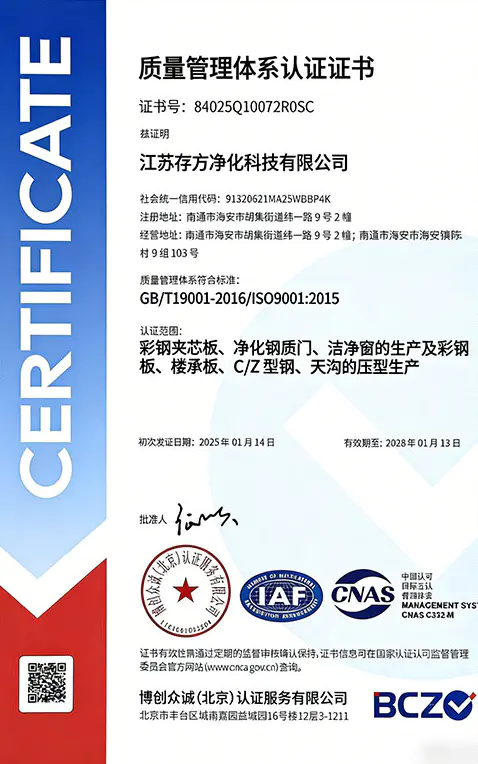
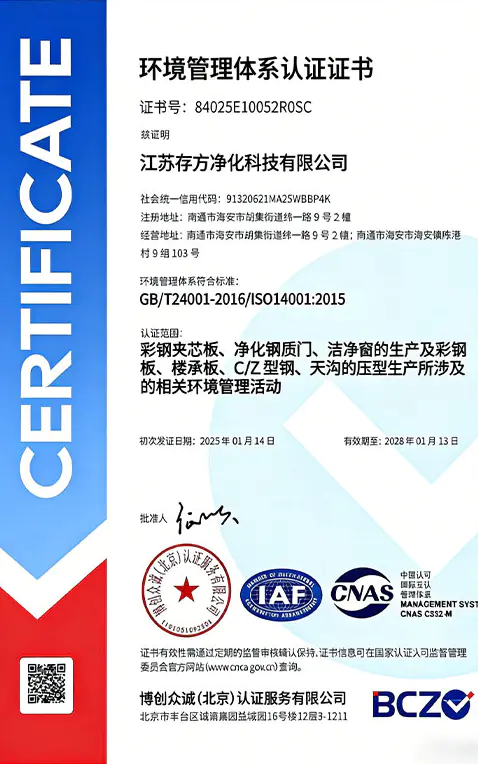
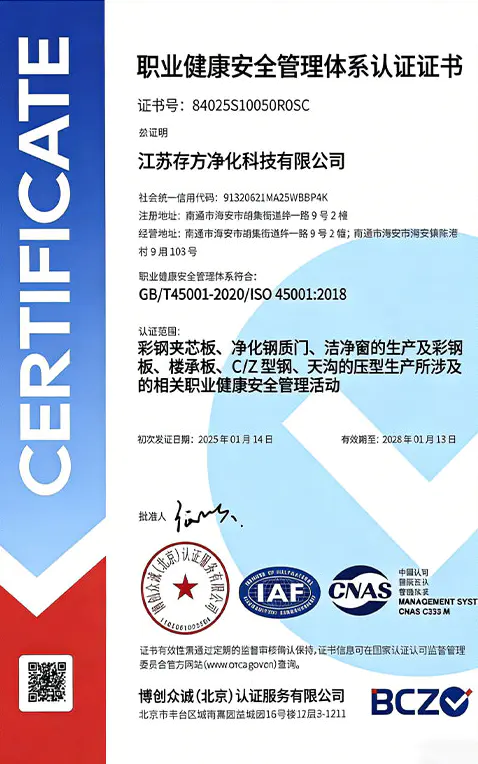
Certificaat van eer
Ons laatste nieuws
Berichtfeedback
Handgemaakte cleanroompanelen Industry knowledge
In cleanroomprojecten die een hoog draagvermogen, een hoge vlakheid en herhaalde demontage/hermontage vereisen, handgemaakte cleanroompanelen – met hun unieke, aan de omtrek versterkte frames en op maat gemaakte productiemogelijkheden – presteren ze aanzienlijk beter dan standaard machinaal vervaardigde panelen. De duidelijke conclusie is: Voor schone zones van ISO-klasse 6 (klasse 1.000) en hoger, waar hangende lasten hoger zijn dan 50 kg/m², of waar frequente veranderingen in de procesindeling worden verwacht, moeten handgemaakte cleanroompanelen worden geselecteerd . Hoewel de initiële investering ongeveer 30%-40% hoger is dan die van machinaal vervaardigde panelen, is hun totale levenscycluswaarde (vooral gezien de renovatie van cleanrooms en productieverlies) superieur. Het volgende biedt diepgaande technische referenties vanuit vier dimensies: structurele parameters, selectie van kernmateriaal, installatieverbindingen en praktijkvoorbeelden.
Structuur bepaalt de prestaties: frame en specificatiesysteem van handgemaakte panelen
Het kernkenmerk van handgemaakte cleanroompanelen is de perimeterafdichting met behulp van gegalvaniseerde stalen strip, aluminiumlegering of kunststof-stalen kiel , waardoor een gesloten framestructuur ontstaat. Dit ontwerp maakt willekeurige aanpassingen mogelijk van de paneellengte (doorgaans 2 m – 6 m) en breedtes die verder gaan dan de machinaal gemaakte beperkingen (gebruikelijke breedtes 1180 mm, 1150 mm, 980 mm; niet-standaard breedtes kunnen willekeurig worden aangepast). Typische prestaties voor verschillende diktes worden hieronder weergegeven:
| Paneeldikte (mm) | Aanbevolen staaldikte (mm) | Buigsterkte (MPa) | Ophangcapaciteit aan één punt (kg) | Toepassingsscenario |
|---|---|---|---|---|
| 50 | 0,5-0,6 | ≥2,2 | 100 | Scheidingswanden voor elektronicawerkplaatsen, algemene plafonds |
| 75 | 0,6-0,7 | ≥3,0 | 150 | Farmaceutische vulkamers, dragende FFU-plafonds |
| 100 | 0,7-0,8 | ≥3,8 | 200 | Ophanging van zware apparatuur, cleanrooms met hoge luchtdichtheid |
Selectiegids voor kernmateriaal: toepassingsscenario's voor zeven reguliere kerntypen
Het kernmateriaal van handgemaakte cleanroompanelen bepaalt de brandwerendheid, thermische isolatie, sterkte en kosten. Een kwantitatieve vergelijking van zeven veel voorkomende kernmaterialen wordt hieronder weergegeven:
| Kernmateriaal | Brandclassificatie | Thermische geleidbaarheid (W/m·K) | Relatieve kosten | Aanbevolen toepassing |
|---|---|---|---|---|
| Steenwol | Klasse A | 0.040 | Basislijn | Farmacie, elektronica, gebieden met strikte vuurleiding |
| Aluminium honingraat | Klasse B1 | 0.080 | 50% | Plafonds met hoge belasting, halfgeleidercleanrooms |
| Magnesiumoxysulfaat | Klasse A | 0.098 | 25% | Vochtige omgevingen, voedselworkshops, koelopslag |
| Polyurethaan (PU) | Klasse B1/B2 | 0.024 | 15% | Temperatuurgecontroleerde cleanrooms, projecten met hoge energie-efficiëntie |
| Gipssteenwolcomposiet | Klasse A | 0.045 | 10% | Operatiekamers in ziekenhuizen, schone gangen |
| Papieren honingraat | Klasse B2 | 0.075 | -20% | Tijdelijke schone zones, low-budget niet-dragende scheidingswanden |
Aansluitingen en installatie: drie reguliere verbindingstechnieken
De verbindingsmethode van handgemaakte cleanroompanelen heeft rechtstreeks invloed op de luchtdichtheid van de cleanroom en de constructie-efficiëntie. De drie gebruikelijke methoden zijn als volgt:
- H-vormige aluminium/staal verbinding : Tussen de panelen worden speciale H-profielen geplaatst. Hoge installatiesnelheid, geschikt voor scheidingswanden met een groot oppervlak. De opening tussen het H-profiel en het paneel moet echter ≤0,5 mm zijn en er moet een afdichtingspakking in het profiel worden geplaatst. Typische toepassing: klasse 10.000 zonescheidingswanden in elektronicafabrieken.
- Tong-en-groefverbinding : Paneelranden worden gevormd tot mannelijk-vrouwelijk passende profielen met een geïntegreerde afdichting. Beste luchtdichtheid, maar vereist hoge productieprecisie. De tongdiepte is doorgaans 8–12 mm. Deze aansluitmethode is het meest geschikt voor cleanrooms van ISO-klasse 6 en hoger, waarbij een luchtlekkage ≤0,3 m³/(h·m²) @100Pa wordt bereikt .
- Centrale aluminium frameverbinding : Een frame van aluminiumlegering is vooraf geïnstalleerd tussen de paneelverbindingen en vervolgens afgedekt met een klikdop. Deze verbinding maakt bidirectionele demontage mogelijk, waardoor latere vervanging van apparatuur wordt vergemakkelijkt, en wordt vaak gebruikt in biofarmaceutische werkplaatsen.
Ongeacht de verbindingsmethode, Er moet een neutrale, schimmelbestendige siliconenkit worden aangebracht op de paneelverbindingen, met een voegbreedte van 3–5 mm, en het uitgeharde oppervlak moet een concave boogvorm hebben om stofophoping te voorkomen. Bij aan het plafond gemonteerde handgemaakte panelen moet elk ophangpunt zich op de positie van het versterkte frame bevinden; het boren van gaten in het midden van het paneel om op te hangen is ten strengste verboden.
Praktijkvoorbeeld: kostenvoordelen van handgemaakte panelen bij retrofitprojecten
Neem als voorbeeld de retrofit van een proeffabriek voor een biofarmaceutisch bedrijf. De originele scheidingswand maakte gebruik van machinaal vervaardigde steenwolpanelen. Toen procesveranderingen een nieuwe lay-out vereisten, werden bijna alle panelen tijdens de demontage gesloopt en bedroegen de vervangingskosten ongeveer USD 62.000. Daarentegen installeerde een andere werkplaats in dezelfde fabriek aanvankelijk handgemaakte aluminium honingraatpanelen met H-vormige aluminium verbindingen. Tijdens een identieke retrofit, 95% van de panelen werd volledig gedemonteerd en hergebruikt, waarbij slechts 10% afval en nieuwe kit nodig was, waardoor de retrofitkosten daalden tot ongeveer USD 16.500 . Dit laat duidelijk zien: voor cleanroomprojecten waar toekomstige renovaties worden verwacht, kan de extra initiële investering in handgemaakte panelen (ongeveer 35%) worden gecompenseerd. hersteld na slechts één retrofit .
Bovendien is het schadepercentage tijdens transport voor extra grote handgemaakte panelen (enkel paneel >4 meter) slechts een derde van dat van machinaal vervaardigde panelen (ongeveer 2% versus 6%). Dankzij de stalen bandbescherming aan de omtrek wordt de randbeschadiging tijdens het hanteren ter plaatse ook aanzienlijk verminderd. Rekening houdend met de totale installatieverspilling, flexibiliteit bij herconfiguratie en duurzaamheid op de lange termijn, handgemaakte cleanroompanelen zijn de de facto standaard geworden voor cleanroomsystemen met hoge specificaties.
Veelgestelde vragen (FAQ) over handgemaakte cleanroompanelen
1. Hoe vaak kunnen handgemaakte cleanroompanelen worden gedemonteerd en opnieuw gemonteerd zonder dat dit ten koste gaat van de prestaties?
Volgens tests uit de sector en echte projectfeedback, handgemaakte panelen met H-vormige aluminium of centrale aluminium frameverbindingen kunnen bij normaal gebruik 3 tot 5 keer worden gedemonteerd en weer in elkaar worden gezet met behoud van de oorspronkelijke luchtdichtheid en mechanische eigenschappen. De sleutel is om de afdichtingspakkingen te vervangen en elke keer opnieuw afdichtmiddel aan te brengen. Met tand-en-groefverbindingspanelen zijn iets minder cycli mogelijk (ongeveer 2-3 keer), omdat de messing-en-groefranden microvervorming kunnen ondergaan na herhaaldelijk inbrengen en verwijderen. Voor R&D-laboratoria of proeffabrieken die regelmatig veranderingen in de lay-out vereisen, worden handgemaakte panelen met aluminium honingraatkern en aluminium frameverbinding aanbevolen.
2. Wat is het werkelijke prijsverschil tussen handgemaakte en machinaal vervaardigde cleanroompanelen?
Met een 50 mm dikke steenwolkern met 0,5 mm dubbelzijdig kleurgecoat staal als voorbeeld: machinaal vervaardigde panelen kosten ongeveer USD 28–36/m² , terwijl handgemaakte panelen (met gegalvaniseerde stalen bandafdichting) ongeveer kosten USD 42-52/m² — handgemaakte panelen zijn ongeveer 30%–50% hoger. Echter, als je er rekening mee houdt transportafval (handgemaakt 2%–3% versus machinaal gemaakt 5%–8%), installatie-efficiëntie en toekomstige retrofitkosten Voor projecten die naar verwachting meer dan vijf jaar zullen duren of met een potentiële herconfiguratie, bieden handgemaakte panelen feitelijk een betere totale levenscycluswaarde. Voor high-end cleanrooms (ISO-klasse 6 en hoger) zijn handgemaakte panelen al de standaard in de industrie, en is prijsverschil niet langer de belangrijkste beslissingsfactor.
3. Kunnen de lengte en breedte van handgemaakte cleanroompanelen willekeurig worden aangepast? Zijn er beperkingen?
Een van de grootste voordelen van handgemaakte panelen is dimensionale flexibiliteit:
- Breedte : Gangbare breedtes 1180 mm, 1150 mm, 980 mm; niet-standaard breedtes kunnen willekeurig worden aangepast binnen 300 mm–1500 mm;
- Lengte : Typisch 2m–6m; sommige fabrikanten kunnen tot 8 m of zelfs 12 m produceren (hiervoor zijn extra verstijvers nodig);
- Beperkingen : Wanneer de lengte-breedteverhouding groter is dan 5:1, wordt aanbevolen om de framedikte te vergroten of interne ribben toe te voegen; anders kan zijdelingse buiging optreden tijdens transport en installatie. Dikte (50–200 mm) en staaldikte (0,426–0,8 mm) kunnen ook worden aangepast aan de projectvereisten.
4. Hoe kunnen handgemaakte cleanroompanelen corrosie in vochtige omgevingen (bijvoorbeeld voedselwerkplaatsen, koelopslag) voorkomen?
Voor omgevingen met een hoge luchtvochtigheid of frequente spoelbeurten wordt de volgende combinatie van maatregelen aanbevolen: ① Gebruik een bekleding van roestvrij staal 304 of 316 (dikte ≥0,5 mm) of gekleurd staal met een hoge duurzaamheid met PVDF-coating; ② Kies een kern van magnesiumoxysulfaat of polyurethaan om vochtopname en doorzakken van steenwol te voorkomen; ③ Upgrade de omtrekafdichting van gegalvaniseerd staal naar aluminiumlegering of roestvrij staal; ④ Gebruik schimmelwerende kit voor alle voegen, met een glad, niet-absorberend, uitgehard oppervlak . Met deze configuratie kunnen handgemaakte panelen een levensduur bereiken van meer dan 10 jaar in koelopslagomgevingen met een relatieve vochtigheid van 85% en temperaturen van 5–15°C, terwijl standaard gegalvaniseerde handgemaakte panelen met stalen banden binnen 2 à 3 jaar randcorrosie kunnen vertonen onder dezelfde omstandigheden.
5. Hoe kan ik beoordelen of de productiekwaliteit van handgemaakte cleanroompanelen acceptabel is? Wat zijn de belangrijkste acceptatiepunten ter plaatse?
Acceptatie ter plaatse moet zich richten op de volgende vijf items:
- Visuele inspectie : Geen duidelijke krassen, kleurvariatie of luchtbellen op het oppervlak. Krassen dieper dan 0,1 mm moeten worden afgewezen;
- Dimensionale tolerantie : Lengte-/breedteafwijking ≤±2 mm, diagonale afwijking ≤2 mm/m, dikteafwijking ≤±0,5 mm;
- Framesterkte : Stalen banden aan de omtrek moeten stevig met de kern verbonden zijn; Met de hand op het frame drukken mag geen significante elastische beweging vertonen;
- Kerndichtheid : Kernen van steenwol of magnesiumoxysulfaat mogen geen holtes of delaminatie vertonen. Controleer dit door te tikken en te luisteren – holtes produceren een merkbaar hol geluid;
- Schilsterktetest : De kleefkracht tussen staalplaat en kern moet ≥0,06 MPa zijn. Eenvoudige veldtest: wrik een klein hoekje los met een mes; als kernmateriaal aan de staalplaat hecht in plaats van netjes los te komen, is dit acceptabel.
- E-Mail: [email protected]
- Tel: +86 18968239620
- Address: Kamer nr. 905, He Yuan Mansion, nr. 382, Tianda Lane, Ningbo Southern Business District, Yinzhou Ningbo China
Onze producten
Snelle koppelingen
Neem contact met ons op
? Auteursrecht Zhejiang Kaisier Clean Technology Co.,Ltd.
Alle rechten voorbehouden.
 OEM/ODM Handgemaakte cleanroompanelen Company
Handgemaakte cleanroompanelen Manufacturer
-
+86 18968239620
-
-
